金属与皮革拼接镂空工艺摆件的核心材质特性
金属与皮革的结合在工艺摆件中常表现为硬质支撑与软质包裹的视觉对比,其中金属部件多采用黄铜、不锈钢或铝合金,通过激光切割形成精密的镂空图案。皮革部分则通常选用头层牛皮或经过特殊鞣制处理的合成革,其厚度需控制在1.5mm至3mm之间,以确保在受力时不易断裂且具备良好的柔韧性。这种材质组合对粘接环境要求较高,金属表面需经过打磨、除油及钝化处理,以去除氧化层和油污,确保粘接面达到微观粗糙度标准,从而提升胶粘剂的附着力。
皮革在接触金属边缘时,若处理不当极易出现硬化、卷边或渗胶现象。因此,在工艺准备阶段,皮革边缘需进行封边或滚边处理,或使用专用皮革溶剂进行软化定型。金属镂空部分的孔洞边缘应设置倒角或圆角,避免锐利的金属尖角在后续受力或长期放置中刺破皮革或造成粘接面应力集中。这种对材质特性的精准把控,是确保摆件结构稳定且美观的基础前提。
高兼容性胶粘剂的选择与预处理逻辑
针对金属与多孔性皮革的异质材料粘接,胶粘剂的选择需兼顾强度、耐候性与透明度。氰基丙烯酸酯类(快干胶)适用于小面积快速固定,但需配合专用底涂剂以应对皮革的多孔吸收特性;环氧树脂类胶粘剂则提供更高的抗剪切强度和耐老化性能,适合承受一定外力或长期悬挂的摆件主体。在选择时,需确认胶粘剂在固化过程中不会产生大量热量导致皮革焦化,或释放挥发性气体导致皮革变色。
预处理环节中,金属表面建议使用丙酮或无水乙醇进行深度清洁,随后涂抹金属专用底涂剂或增加物理锚固点,如在金属粘接区设置微孔或凹槽。皮革粘接面则需保持干燥、无油脂,对于经过染色或涂层处理的皮革,需先在不显眼处测试胶粘剂的兼容性,防止出现渗色或发白现象。对于大面积拼接,可采用双面胶基布作为临时定位辅助,待胶粘剂完全固化前保持夹具固定,避免位移影响最终效果。
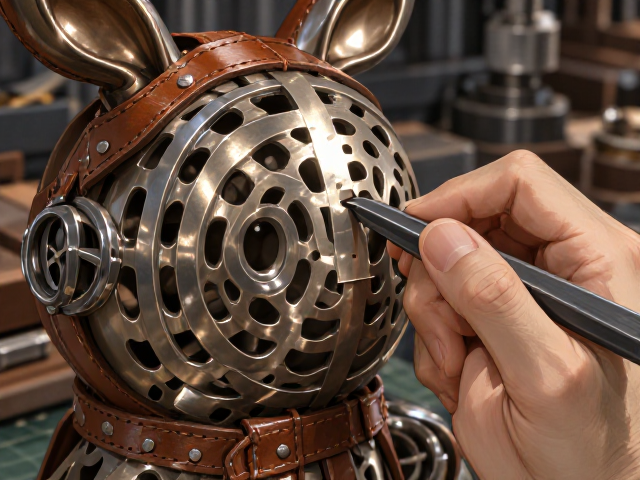
精准定位与夹具固定的实操技巧
在实施粘接前,需制作等比例纸质或塑料模板,精确覆盖金属镂空区域,通过透明胶带将模板临时固定在皮革上,再用美工刀或激光切割机裁剪出门洞,再对金属件进行定位。这种“先模后切”或“先切后对”的方法能极大降低因尺寸误差导致的贴合失败。对于复杂镂空结构,建议使用可调节式微型夹具或重型夹子,在金属与皮革接触面施加均匀压力,压力值需控制在5-10N/cm²,避免过强压力导致皮革纤维变形或胶粘剂挤出过多形成胶瘤。
夹具的放置位置应避开视觉焦点区域,通常选择在摆件背面或非主要观赏面。对于弧形或曲面拼接,需使用柔性绑带或真空吸附膜进行均匀施压,确保皮革完全贴合金属镂空处的三维形态。在等待固化期间,环境温度应保持在20-25℃,相对湿度控制在40%-60%,过高的湿度会影响某些胶粘剂的固化速度,而过低的温度则可能导致胶粘剂流动性差,影响渗透和填充效果。
后期修整与长期维护指南
固化完成后,需立即使用精密剪刀或手术刀片清理溢出的胶痕,对于顽固胶渍,可使用专用解胶剂局部处理,但需严格控制接触时间,防止溶剂侵蚀皮革表面涂层。若金属边缘存在轻微毛刺,可用细目砂纸(600-1000目)蘸取少量润滑油进行轻柔打磨,直至触感平滑。修整过程中需佩戴防护眼镜,防止碎屑飞溅,同时确保工作区域通风良好,以散去残留的化学溶剂气味。
长期维护方面,金属部件应定期用干软布擦拭,防止汗渍或空气中的硫化物导致氧化变色,必要时可涂抹微量透明保护蜡。皮革部分需避免阳光直射和高温环境,以防褪色、硬化或开裂,建议每半年使用一次皮革专用保养油进行深层滋养,保持其柔韧度。对于高价值摆件,建议每1-2年进行一次全面检查,观察粘接界面是否有开胶前兆,如有轻微松动,可使用注射器注入微量补充胶液进行加固,以延长摆件的使用寿命。