石英机芯与自动上链的核心运作机制
石英钟表依靠电池提供电能,通过压电效应驱动水晶振荡器产生高频振动,进而由集成电路将频率转换为每秒一次的脉冲信号,带动步进电机驱动指针。这种机制的核心在于石英晶体的稳定性,其谐振频率通常稳定在32768赫兹,确保了极高的走时精度。相比之下,机械自动上链腕表依赖佩戴者手臂的自然摆动,通过摆陀的旋转将动能转化为发条的势能,储存在主发条盒中。自动上链系统通常包含单向轴承、齿轮组和离合机构,确保发条在受压时上链,而在发条过紧时打滑保护机芯,这种纯机械的能量转化过程展现了精密齿轮咬合与摩擦学的应用。
两种机芯在能源维持与能量传递路径上存在本质差异。石英机芯的能量传递是单向且线性的,从电池到芯片再到电机,中间几乎没有能量损耗的累积效应,因此对温度变化的敏感度相对较低,但在电池耗尽后需更换。自动上链机芯则是一个闭环的能量循环系统,发条释放能量的速率必须与擒纵机构的节拍严格同步,任何齿轮间隙或润滑油脂的老化都会影响能量传递效率。自动上链的动能储备通常设计为38至72小时,具体取决于发条盒的容量和齿轮比的设定,这种设计使得腕表在夜间静止时仍能持续运行,体现了机械结构对时间连续性的物理保障。
古董石英机芯的修复难点与保养策略
古董石英机芯的修复重点在于电路板的清洁与步进电机的维护。早期石英机芯多采用分立元件或早期集成电路,焊点容易因年代久远出现氧化或虚焊,导致走时停摆。修复过程中需使用高纯度酒精清洗电路板,去除残留的助焊剂和氧化物,同时检查电容是否漏液或容量衰减。步进电机部分,由于长期通电产生的磁场变化,线圈可能绝缘层老化,导致磁力减弱或短路。修复时需测量线圈电阻,若阻值偏离原厂规格,需重新绕制线圈或更换同规格电机,这一过程要求极高的手工精度,以避免损坏微小的齿轮传动结构。
电池仓与接触点的维护是防止石英机芯腐蚀的关键环节。许多古董石英表在电池漏液后,铜质接触片会被电解腐蚀,形成绿色或白色的腐蚀产物,这会阻断电流传输。修复时需小心去除腐蚀物,恢复金属表面的导电性,必要时需打磨或更换接触片。此外,古董石英表的指针传动齿轮多为塑料或轻质合金材质,长期受力易产生磨损或断裂。修复时需使用专用润滑脂对齿轮轴进行微量润滑,避免油脂溢出污染表盘或镜片。对于带有日历或星期功能的复杂石英机芯,还需检查日期跳转机构的弹簧张力,确保在午夜时分能准确完成日期切换,避免卡滞现象。
自动上链机芯的拆解清洁与润滑规范
自动上链机芯的拆解需遵循严格的顺序,通常从表盘侧开始,依次移除指针、表盘、日历盘及夹板,最终暴露主夹板下的齿轮系与擒纵机构。拆解过程中需使用非磁性工具,避免螺丝或零件被磁化影响走时精度。清洁环节主要使用超声波清洗机,配合专用清洗液去除齿轮、轴尖及擒纵叉上的旧油脂和金属碎屑。对于摆陀、自动上链轮系等较大部件,可采用手工刷洗,确保无死角。清洗后的零件需在无尘环境中晾干,随后进行目视检查,确认轴尖无磨损、齿轮无崩齿,任何细微损伤都需通过抛光或更换零件处理,以保证机芯恢复初始机械状态。
润滑是自动上链机芯修复的核心步骤,不同部位需使用特定粘度与特性的润滑油。主发条盒内需涂抹专用发条油,以减少发条层间摩擦并防止锈蚀。齿轮轴尖通常使用低粘度合成油,确保快速渗透并形成薄油膜,减少阻力。擒纵机构中的摆轮轴尖与擒纵叉瓦片需使用高稳定性合成油,以应对高频摆动产生的热量。自动上链系统的离合轴承需涂抹少量高粘度润滑脂,确保单向旋转的顺畅性。注油量需严格控制,过多油脂会吸附灰尘导致卡顿,过少则加速磨损。修复完成后,需进行走时测试,观察不同方位下的日差变化,确保各部位润滑均匀且无异常噪音。
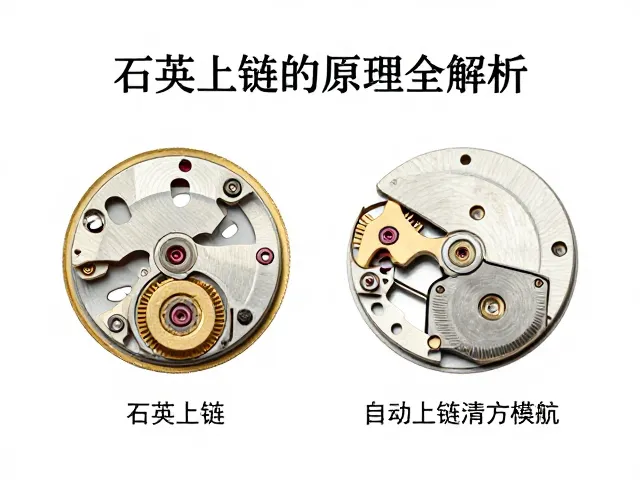
常见故障诊断与性能校准方法
石英机芯的常见故障包括走时过快、过慢或间歇性停摆。走时过快通常源于集成电路故障或电容漏电,需更换相关电子元件;走时过慢则可能是电池电压不足或步进电机磁力减弱。间歇性停摆多由接触不良或电路板微裂纹引起,需通过万用表追踪电流路径,定位断路点。对于自动上链机芯,走时不准常与摆轮游丝受磁或轴尖磨损有关。消磁是首要步骤,使用专业消磁器处理摆轮组件,消除外部磁场干扰。若消磁后误差仍未改善,需检查游丝是否粘连或变形,必要时进行整形或更换。轴尖磨损则需通过显微镜观察,轻微磨损可抛光修复,严重磨损需更换轴尖或整个齿轮。
性能校准涉及调校摆轮游丝的有效长度与调节擒纵叉的叉口间隙。对于自动上链机芯,通过调节摆轮上的微调螺丝或活动卡脚,改变游丝的有效工作长度,从而调整振荡频率。校准需在专业校表仪上进行,记录不同方位(表盘朝上、朝下、表冠朝左、朝右、垂直等)的日差数据,确保误差在允许范围内。自动上链效率的测试需将机芯置于自动上链模拟器中,模拟日常佩戴的摆动频率,观察发条上链速度与扭矩输出。若上链效率低下,需检查自动上链轮系的齿轮啮合间隙及离合机构是否打滑,必要时调整齿轮中心距或更换磨损部件,确保动能传递的高效性与稳定性。