陶瓷烧制工艺的核心流程与釉面形成机制
陶瓷制品的诞生始于黏土原料的精细处理,高岭土、石英和长石等矿物按比例混合后,需经过研磨、淘洗和除铁等步骤,以确保坯体细腻均匀。成型方式通常包括拉坯、注浆或压延,成型后的坯体需在阴凉通风出自然干燥,随后进行素烧。素烧温度通常在800至950摄氏度之间,这一过程旨在去除坯体内的有机物质和结晶水,增加坯体强度,为后续的施釉和釉烧奠定基础。
釉面的形成依赖于高温下的物理化学变化。釉料主要由长石、石英、滑石及少量金属氧化物组成,施釉后进入窑炉进行釉烧。在1200至1300摄氏度的高温环境下,釉料熔融成玻璃态液相,与坯体表面发生固相反应,形成致密的结合层。冷却过程中,釉层收缩率需与坯体匹配,否则易产生裂纹或剥落。釉面的光泽度、色泽及质感,直接取决于釉料的化学配方及烧成曲线中的升温与降温速率。
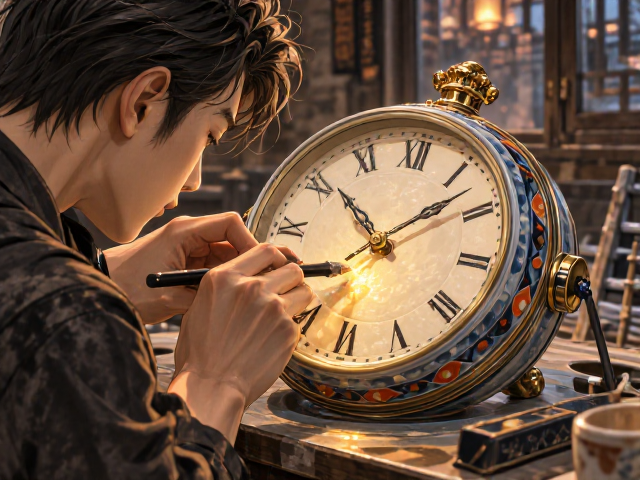
彩绘釉面圆形钟表的装饰技法与烧成控制
彩绘工艺在陶瓷钟表制作中扮演着视觉塑造的关键角色,常见技法涵盖釉上彩、釉下彩及釉中彩。釉下彩在素烧坯体上绘制,覆盖透明釉后高温一次烧成,图案位于釉层之下,耐磨且色彩沉稳;釉上彩则在已烧成的白瓷釉面上描绘,经700至850摄氏度低温烘烤固定,色彩丰富鲜艳,但相对易磨损。对于钟表盘面,艺术家需精确计算图案布局,确保时间刻度与指针位置的视觉平衡,同时考虑高温下颜料发色的稳定性。
烧成过程中的温度控制对彩绘效果具有决定性影响。不同金属氧化物呈现的色彩对温度极为敏感,例如氧化铜在还原气氛中呈青色,在氧化气氛中呈红色;钴料则稳定呈现蓝色。烧窑时需严格监控窑内气氛(氧化或还原)及温度曲线,避免局部过热导致颜料流淌或变色。对于圆形钟表的曲面或平面结合部,还需解决因受热不均导致的釉面起泡或针孔问题,这要求工匠具备丰富的经验以微调窑位摆放。
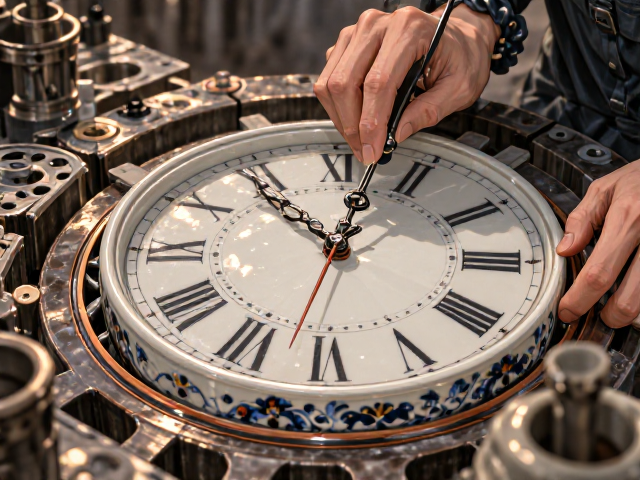
钟表机械结构与陶瓷盘面的适配安装
陶瓷钟表的机芯选择需兼顾稳定性与厚度,常见的石英机芯或微型机械机芯需通过专用支架固定。陶瓷盘面因材质特性,钻孔易碎,通常采用激光切割或精密模具成型预留安装孔,或在盘面边缘设计卡槽进行无钉固定。指针安装需使用专用压针工具,确保轴心垂直且受力均匀,避免因陶瓷硬度高导致轴心松动或盘面应力集中破裂。
齿轮传动系统需定期维护,但陶瓷盘面本身不参与机械运动,主要作为显示界面。在安装过程中,需特别注意陶瓷与金属机芯支架的热膨胀系数差异。环境温度剧烈变化可能导致微小形变,进而影响指针转动的顺滑度。因此,高精度钟表常在机芯与盘面间设置缓冲垫圈,以吸收因温度或震动产生的应力,确保长期运行的精准度。
日常清洁与釉面保养的科学方法
陶瓷釉面虽经高温烧结,具备较高的硬度和耐化学性,但仍会因日常接触积累油污、灰尘或汗渍。清洁时应使用柔软的微纤维布,配合中性清洁剂或温清水擦拭。严禁使用钢丝球、硬质刷子或强酸强碱性清洁剂,以免划伤釉面微孔或破坏表面光泽。对于顽固污渍,可浸泡后轻轻擦拭,切勿用力刮擦,以防釉层受损。
湿度控制对陶瓷钟表的保养至关重要。虽然陶瓷吸水率极低,但长期处于高湿环境可能导致机芯金属部件氧化锈蚀,进而影响走时。建议将钟表放置在相对湿度40%至60%的环境中,避免阳光直射,以防紫外线导致彩绘颜料褪色或釉面老化。若发现指针卡顿或走时不准,应及时送修,切勿自行拆卸机芯,以免破坏内部精密结构。
应对突发损伤的专业修复与注意事项
陶瓷制品一旦发生破损,如盘面碎裂或釉面剥落,通常难以通过常规手段恢复原状。轻微的表面划痕可使用细粒度抛光膏配合软布进行局部打磨修复,但需严格控制力度,避免扩大损伤范围。对于结构性损伤,如钟面裂纹,不建议继续使用,因为裂纹可能在应力作用下扩展,导致盘面突然断裂,危及内部机芯或周围物品。
若需进行专业修复,应寻求具备陶瓷修复资质的机构。修复技术可能包括环氧树脂填补后打磨上色,或采用金缮等传统工艺进行艺术性修补。需注意的是,任何修复都可能改变钟表原有的价值密度和视觉完整性。对于高工艺水平的彩绘釉面钟表,非专业修复极易造成不可逆的美学损失,因此在处理损伤时,谨慎评估修复必要性与成本效益。