镂空工艺摆件的视觉层次与空间占比计算
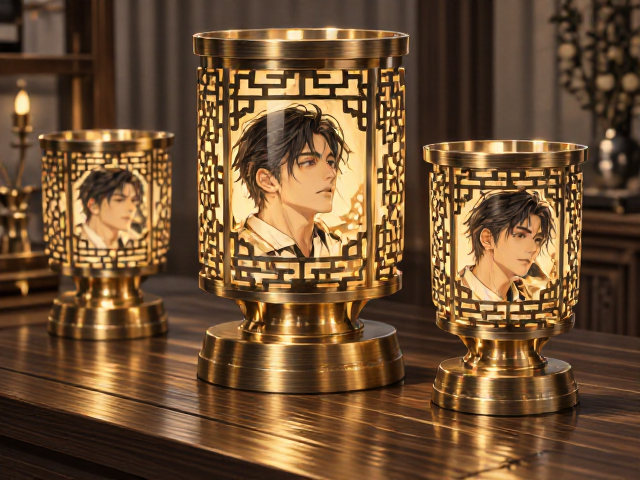
镂空工艺摆件的核心在于“留白”与“通透”,其视觉重心并非实体部分,而是光线穿透与阴影投射所形成的动态效果。在选择时,需严格评估摆放环境的进深与高度,避免因比例失调导致空间压抑或视觉单薄。对于桌面小景,建议摆件高度控制在15-25厘米之间,宽度不超过桌面宽度的三分之一,以确保视线有足够的呼吸感;若用于玄关或客厅端景,高度通常在40-80厘米,需预留至少1.5倍的实体宽度作为视觉缓冲区,防止图案过密造成视觉疲劳。
尺寸选择直接影响最终成品的精致度与结构稳定性。过小的镂空孔径(通常小于3毫米)在金属或硬质材料中极易因应力集中导致断裂,且后期清理灰尘极为困难;反之,孔径过大可能削弱整体结构的刚性,使摆件在轻微触碰下产生晃动。因此,常规家用摆件的最小镂空间距建议维持在5-8毫米,这一区间既能保证图案的细腻程度,又能通过合理的材料厚度维持长期使用的结构强度,避免因追求极致精细而牺牲耐用性。
定制尺寸的阶梯式加价逻辑与核算方式
定制尺寸并非简单的等比缩放,其成本结构受材料利用率、加工工时及损耗率三重因素制约。行业内普遍采用“基础底价+尺寸系数+工艺复杂度附加费”的核算模式。当定制尺寸超出标准模具范围时,材料切割损耗率通常从标准的10%-15%上升至25%-40%,这部分额外损耗直接计入成本。例如,若标准款高度为30厘米,定制为50厘米,高度系数可能按线性或指数增长(如1.5-2.0倍),具体取决于内部支撑结构是否需要同比例加厚。
不同材质对尺寸加价的响应机制存在显著差异。实木类摆件因需考虑木材纹理走向与防开裂处理,大尺寸定制需增加拼板难度与烘干周期,加价幅度通常在30%-50%之间;金属类(如铜、不锈钢)则受限于激光切割或数控雕刻的工时,尺寸每增加10厘米,加工时间可能增加20%-30%,且大型件需增加焊接点与加固筋,人工成本占比显著提升;亚克力或玻璃类则主要受限于板材规格限制,非标尺寸可能导致整板利用率下降,加价幅度多在20%-40%,且需额外支付切割与抛光费用。
拉丝收口工艺的细节处理与表面质感
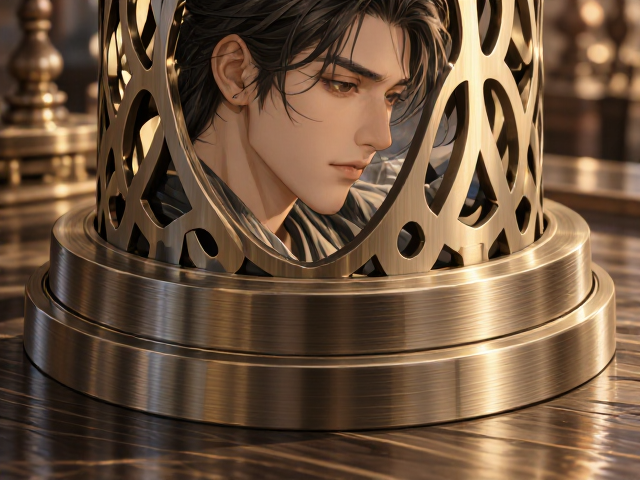
收口工艺决定了镂空摆件边缘的触感与视觉完成度,拉丝是提升质感的关键步骤。常见的拉丝方向分为直纹、乱纹与旋纹,直纹拉丝能引导视线延伸,适合长条形或垂直结构的摆件,能强化纵向线条感;乱纹拉丝则更具随意性与艺术感,能弱化边缘的生硬感,适合不规则或有机形态的设计;旋纹拉丝则常用于圆形或弧形部件,能增强视觉的聚焦效果。拉丝的深度通常控制在0.1-0.3毫米,过深易积灰且影响光泽,过浅则难以体现质感。
收口处的打磨与抛光需与拉丝纹理形成对比或呼应,以突出工艺细节。标准做法是在镂空孔洞边缘进行倒角处理,再辅以细砂纸手工打磨,消除切割毛刺,随后进行局部抛光或保持原拉丝状态。对于金属材质,收口处常采用钝化处理,防止尖锐边缘伤人,同时提升整体圆润感。不同材质的拉丝效果需结合表面涂层(如清漆、保护蜡)进行最终定型,清漆能增强光泽与保护性,但可能掩盖拉丝纹理;哑光保护蜡则更保留原始金属质感,且不易留下指纹,适合高频率接触的摆件表面。