材料准备与基底处理
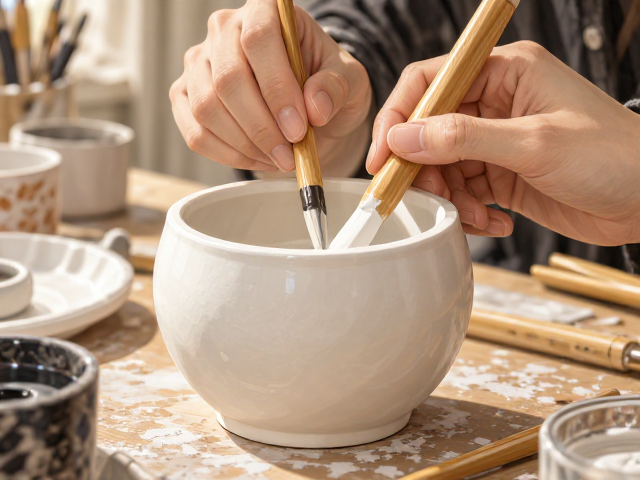
制作高质感磨砂摆件的核心在于底层的平整度与附着力,优质的水性丙烯颜料是实现这一效果的关键介质。购买时需关注颜料的遮盖力与颗粒细腻度,通常标有“哑光”或“磨砂”字样的专用水性漆能提供更均匀的视觉效果。在开始涂刷前,陶瓷表面必须经过严密的清洁与打磨,使用细砂纸(建议400-800目)轻轻打磨釉面,去除出厂时的光泽与微小杂质,随后用无水酒精擦拭去尘,确保基底干燥、无油无垢,这是防止漆面剥落或产生气泡的基础步骤。
分层涂刷与厚度控制
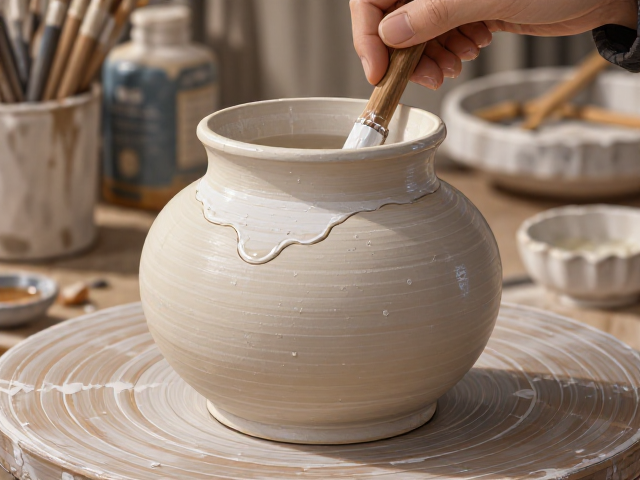
水性漆的特性决定了其无法通过单次厚涂达到理想效果,必须采用“薄涂多层”的策略。第一层漆主要起到封闭与打底作用,涂刷时需保持力度均匀,覆盖整个表面,待其完全干透(通常需2-4小时,视环境温湿度而定)后进行第二层涂刷。第二层着重于色彩的饱和与均匀,若追求极致的高级感,可在第二层干后轻微打磨,去除表面因漆膜堆积形成的微小颗粒,再进行第三至第四层的精细涂刷。每一层都必须确保彻底干燥,避免层间粘连导致发白或流挂。
磨砂质感的物理构建
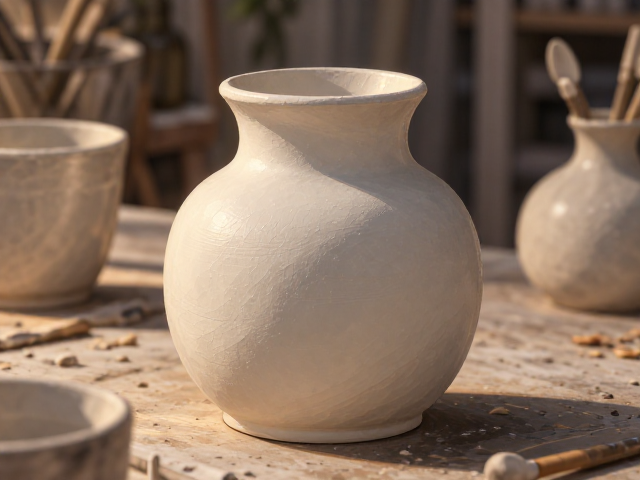
所谓“高级磨砂感”,并非仅靠颜料本身的哑光属性,更多依赖于表面的微观粗糙度处理。在一层水性漆完全固化后(建议静置24小时以上),使用极细的砂纸(1000-2000目)或专用的磨砂膏,以轻柔打圈的方式均匀打磨漆面。这一过程会破坏漆膜表面的光滑结构,形成漫反射效果,从而呈现出类似陶瓷原釉或高级工业制品的哑光质地。打磨时需力度轻柔且范围一致,避免局部过度打磨导致露底或光泽不均,直至肉眼观察无明显反光亮点,仅保留柔和的漫反射光泽。
封层保护与细节修饰
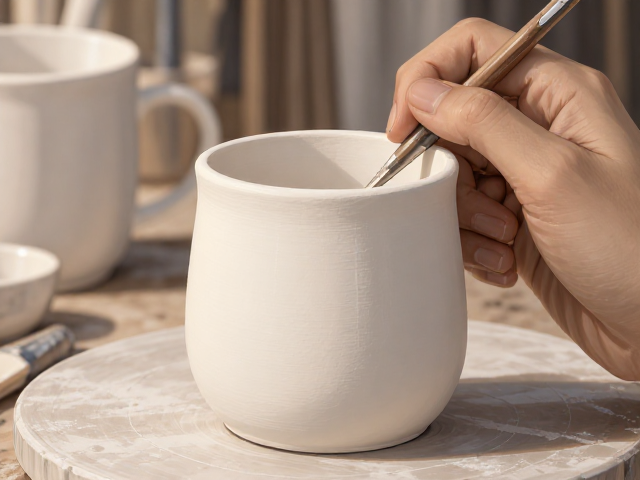
完成打磨后的磨砂表面较为疏松,容易吸附灰尘或因摩擦受损,因此需要施加透明的哑光保护漆进行封层。选择与水性漆相容性好的哑光清漆,采用喷涂方式能获得比刷涂更均匀、无刷痕的保护层。喷涂时保持喷头与摆件表面距离约20-30厘米,快速移动,薄喷一层即可,待干透后若感觉表面仍有轻微涩感或保护不足,可再喷第二层。封层不仅提升了耐磨性,还能进一步统一整体色调的深浅,使磨砂质感更加沉稳、内敛,避免因漆面氧化或污染而影响长期美观。