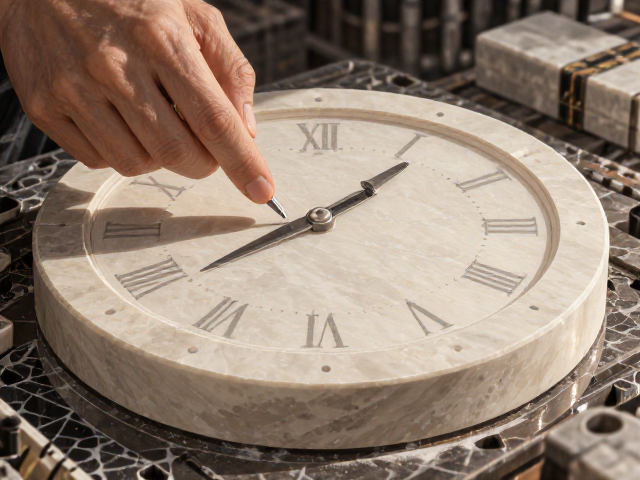
石材打磨工艺的底层逻辑与表面质感控制
石材打磨并非简单的物理摩擦,而是通过不同目数的磨片逐级去除表面缺陷,逐步提升石材表面的平整度与光泽度。这一过程通常从粗磨开始,使用金刚石磨片快速切除石材表面的不平整部分及旧有的污渍层,随后进入细磨阶段,利用更细腻的磨片消除粗磨留下的划痕。每一个阶段的磨削深度和停留时间都需要严格控制,以确保石材内部结构不被过度破坏,同时为后续的高光处理奠定均匀的物理基础。
在细磨与抛光环节,水作为冷却剂和润滑剂发挥着关键作用,它能有效带走磨削产生的热量,防止石材因局部过热产生裂纹或变色。抛光剂中的化学成分与石材表面的矿物分子发生微弱的物理吸附与化学反应,填补微观孔隙,使光线在石材表面形成镜面反射而非漫反射。不同材质的石材,如大理石、花岗岩或石英石,因其硬度和矿物成分差异,所需的抛光介质和转速参数截然不同,精准匹配材料特性是获得理想光泽度的核心。
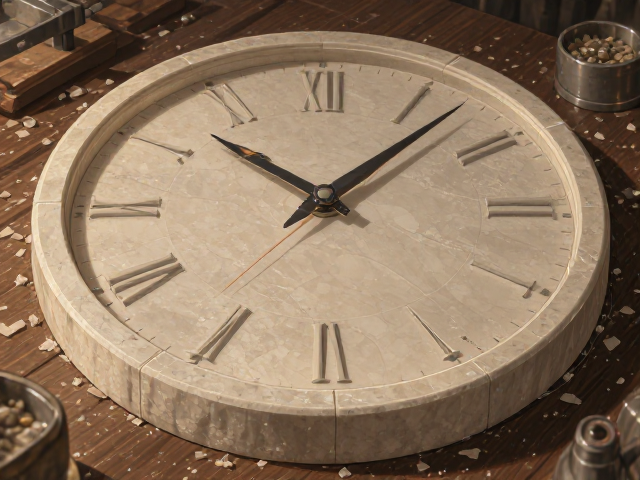
圆形钟表钟面的石材选材与成型难点
圆形石材钟面在选材时需优先考虑材质的致密度与均匀性,大理石或优质花岗岩需经过严格的花检,剔除内部含有隐性裂纹或杂质较多的区域,以确保长期承重及雕刻时的稳定性。石材的厚度通常控制在2-3厘米之间,过薄容易在受力或温度变化下发生形变,影响走时精度,过厚则会增加底座负担且显得笨重。切割过程中,数控水刀或高精度金刚石锯片能确保圆形边缘的绝对平滑,减少后续打磨的工作量,边缘倒角处理需圆润自然,避免锐角伤人或应力集中。
钟面与石材底座的连接部位设计需预留精密的安装槽位,通常采用不锈钢或高强度工程塑料作为隐藏式连接件,以应对石材与金属/塑料之间因热胀冷缩系数不同可能产生的应力差异。钟面中心需预埋或钻孔安装机芯固定轴,孔位精度需控制在毫米级别,确保钟轴垂直于石材表面,避免指针转动时与钟面产生摩擦异响。石材表面的最终处理需根据使用场景决定,室内摆件可选用高光抛光以突出纹理美感,户外或高频使用场景则建议采用哑光或拉丝处理,以提升耐污性与防滑性。
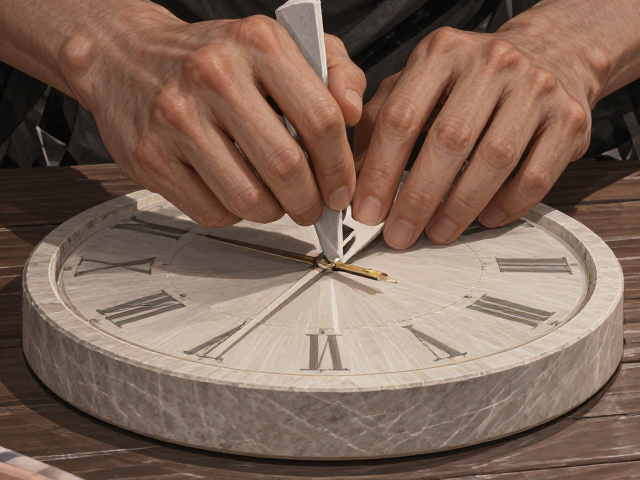
支撑底座的结构力学与稳定性设计
圆形钟表底座的设计核心在于重心分布与接触面积的平衡,常见的设计包括圆盘式、三足式或四足式结构,其中圆盘式底座因接触面积大、受力均匀,能最大程度减少因石材自身密度不均导致的倾斜风险。底座石材的厚度与钟面相匹配或略厚,以提供足够的压重,防止钟表在碰撞或震动中倾倒。底座底部通常需粘贴软性防滑垫,如硅胶或橡胶材质,既能增加摩擦力,又能缓冲石材与地面硬接触时可能产生的微小震动,保护石材表面免受划痕。
内部支撑结构需考虑垂直承重能力,若钟表体积较大或石材密度较高,底座内部可能需要嵌入金属加强筋或采用双层石材夹心结构,以增强整体刚性。底座与钟面的连接点需设置防脱落的限位结构,如螺纹孔配尼龙锁紧螺母,或采用隐蔽式不锈钢插销固定,确保在长期使用过程中连接件不会因松动导致钟面偏移或脱落。所有可见的金属连接件需经过防锈处理,如镀镍或不锈钢材质,以适应不同温湿度环境,避免锈蚀影响美观或结构安全。
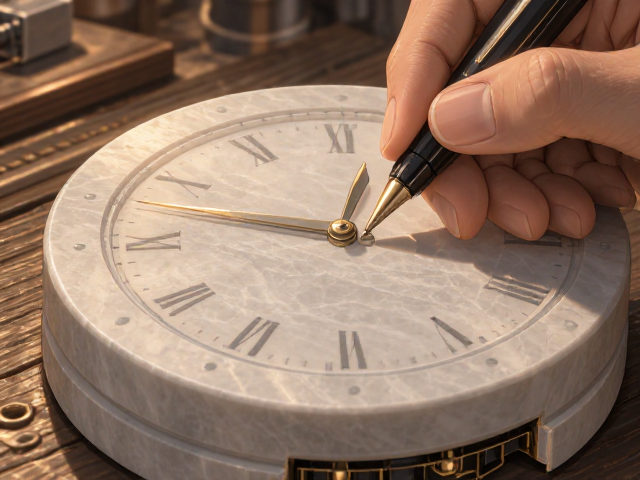
机芯安装与走时精度校准
高精度石英机芯或机械机芯的安装是钟表功能实现的关键,机芯底座需与石材钟面中心孔完美契合,安装时需确保机芯水平,避免齿轮咬合不畅导致走时不准或动力损耗。对于机械钟表,还需注意摆轮的水平度,必要时使用水平仪进行微调,确保在长时间运行中不因重力影响导致走时误差累积。安装完成后,需进行初步的走时测试,观察秒针跳动是否流畅,无卡顿或逆跳现象,同时检查时针与分针的联动是否同步,无错位。
校准过程中,需考虑环境温度与湿度对机芯的影响,高精度机芯通常具备温度补偿功能,但在极端环境下仍需人工微调。指针的安装需使用专用压针工具,确保指针与钟面保持适当间隙,避免转动时摩擦产生噪音或阻力。安装完成后,需清理石材表面的粉尘与污渍,确保指针转动路径无任何遮挡,同时检查钟表整体外观,确保无明显的安装痕迹或胶渍残留,保持石材天然纹理与工艺细节的完整性。