玻璃吹制的工艺起源与物理特性
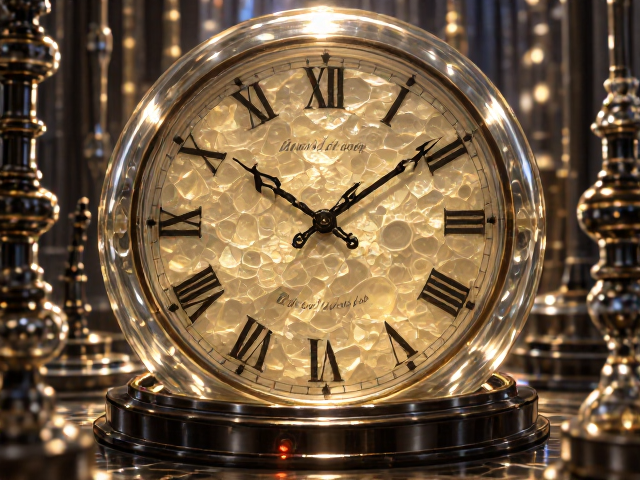
玻璃吹制技术的历史可以追溯至公元前1世纪的罗马时期,这一技艺最初源于美索不匹亚地区对玻璃器皿的探索。工匠们利用管状工具从熔融的玻璃液中提取材料,通过肺部气流或机械压力使玻璃膨胀成型。这种工艺的核心在于对温度与时间的精准控制,玻璃在加热至约1000摄氏度时呈现半流体状态,此时工匠需迅速旋转吹管,利用离心力与气压平衡,使玻璃壁均匀延展。对于制作钟表外壳或装饰性钟面而言,玻璃的透明性与可塑性提供了独特的视觉优势,光线能够穿透玻璃并在内部产生折射,形成类似水晶的光学效果。
圆形是玻璃吹制中最具挑战也最具美感的形态之一。相较于方形或异形结构,圆形需要工匠在旋转过程中保持各方向的受力完全一致,任何微小的偏差都会导致钟面厚薄不均或变形。现代工艺中,工匠常使用预制的玻璃坩埚(Gob)作为原料,通过反复加热和旋转,逐步塑造出台阶状或平滑的圆柱体,再经退火处理消除内部应力。这种经过严格退火程序的玻璃制品,其物理稳定性显著提升,能够适应室内环境下的温度变化,不易因热胀冷缩而破裂,为制作精密钟表部件提供了物质基础。
圆形钟表的制作流程与技术细节
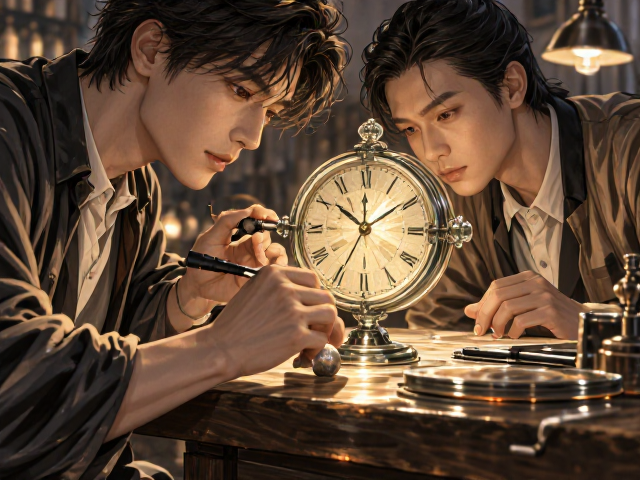
制作玻璃吹制圆形钟表的第一步是造型,工匠使用铁管从熔炉中取出适量玻璃液,迅速滚压形成均匀的球状或椭球状坯体。随后,工匠通过吹气使玻璃膨胀,同时不断旋转吹管,利用重力与气压的双重作用,使玻璃自然下垂形成圆润的轮廓。对于钟表外壳,工匠常采用“套料”或“拉丝”技法,在基础玻璃层上添加彩色玻璃条或粉末,形成独特的纹理。这一过程完全依赖工匠的手部感觉与经验,没有任何模具能够替代手工旋转带来的自然流畅感,每一只钟表的圆度误差通常控制在毫米级别以内。
成型后的玻璃部件需进入退火窑进行缓慢冷却,这一过程可能需要数小时甚至数天,具体取决于玻璃的厚度与尺寸。退火的目的是消除玻璃内部的残余应力,防止其在后续加工或使用中发生自爆。冷却完成后,工匠使用金刚石砂轮对玻璃边缘进行精细打磨,去除毛刺并修整圆形轮廓的完美度。接着,通过钻孔或镶嵌工艺安装钟表的机芯与指针。由于玻璃硬度较高且脆性较大,钻孔时需使用专用冷却液防止玻璃开裂,确保机芯能够稳固嵌入且不影响玻璃的整体美观。
光学美感与时间定格的艺术表达
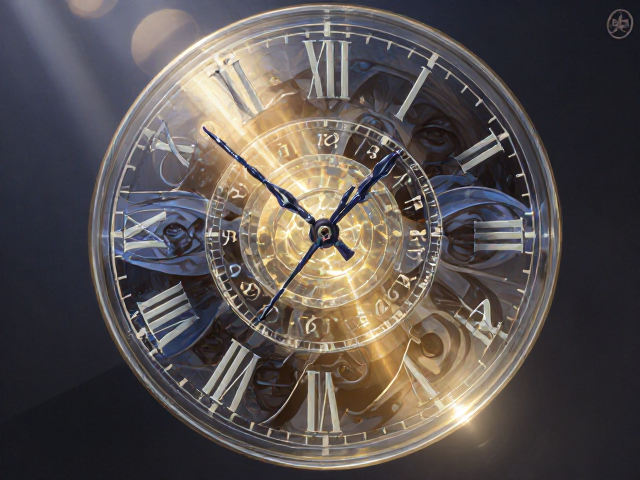
玻璃材质独特的折射率与透光性,使得玻璃吹制钟表在视觉上具有超越传统金属或木质钟表的艺术感染力。当光线照射在玻璃表面时,会发生反射、折射和透射,形成丰富的光影层次。工匠通过控制玻璃壁的厚度变化,可以引导光线的路径,使钟面在不同角度下呈现深浅不一的色彩变化。这种光学效果并非静止不变,而是随着观察者视角和光源位置的移动而产生动态变化,使得时间的流逝与光影的流转产生微妙的联系,赋予静态钟表以生命力。
圆形作为几何图形中最完美的形态,象征着循环与永恒,与钟表记录时间、表达循环的概念高度契合。玻璃吹制工艺能够实现近乎理论上的完美圆形,这种形态上的纯粹性削弱了机械结构的冰冷感,赋予钟表一种柔和、静谧的气质。在室内装饰中,玻璃吹制圆形钟表不仅作为计时工具存在,更作为光影装置和雕塑艺术品,通过其通透的质感与圆润的线条,柔化空间线条,提升环境的艺术氛围。工匠在制作过程中融入的个人风格与对材料的理解,使得每一只钟表都成为独一无二的艺术载体,记录了从熔融玻璃到凝固时间的转化过程。