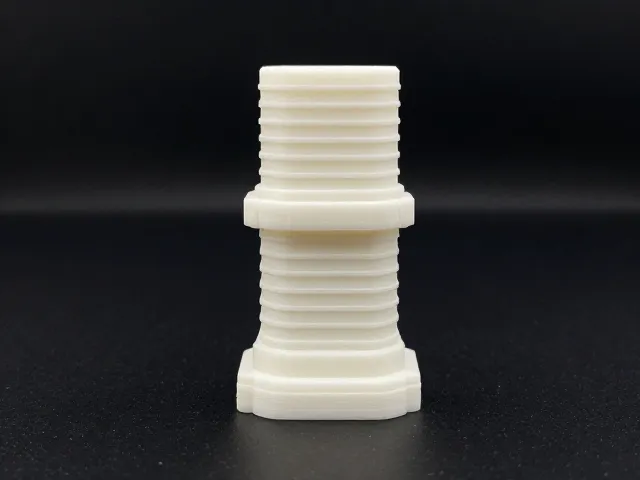
在桌面装饰与个性化定制领域,50厘米这一尺寸区间恰好处于常规家用3D打印机构建体积的临界点。大多数入门级FDM(熔融沉积成型)设备的构建体积通常限制在200x200x200毫米或250x250x250毫米左右,这意味着单件打印超过20厘米的物体往往需要拆分处理。对于追求完整视觉效果的用户而言,直接打印单一大型模型不仅面临设备限制,还可能因层间结合力不足导致结构脆弱。因此,掌握拆分与重组技术,成为实现50厘米级摆件定制的核心技能。
这种技术路径并非简单的切割,而是基于三维建模软件的精密计算。通过软件将整体模型沿受力最小或视觉最不明显的平面进行分割,并添加定位孔、榫卯结构或磁吸槽,可以确保各部件在组装后严丝合缝。这种方法不仅解决了物理空间的限制,还允许用户根据需求调整内部填充率以节省材料,同时通过分段打印降低单次失败的风险。对于50厘米高的摆件,通常建议将其分为3至5个主要模块进行打印,这样既能保证每个打印任务的稳定性,又能通过后期处理实现整体结构的坚固性。
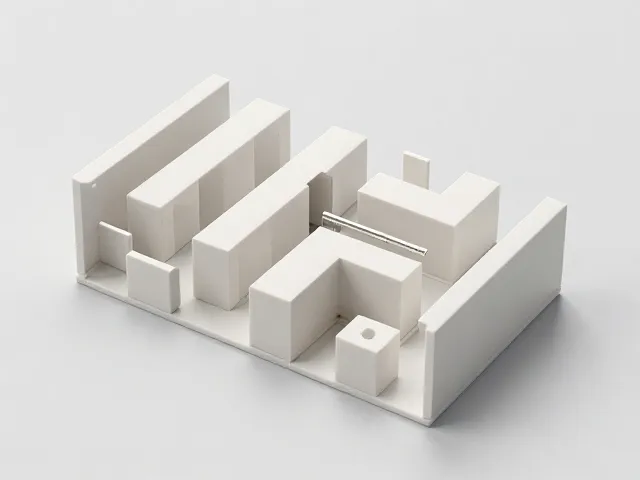
模型拆分与接口设计的工程逻辑
在进行模型拆分时,接口的选择直接决定了最终成品的平整度与强度。常见的接口形式包括阶梯式、榫卯式以及平面加定位销式。阶梯式接口通过错位的平面增加胶合面积,适合对强度要求较高的结构件;榫卯式则模仿传统木工工艺,无需胶水即可实现初步定位,但需要极高的打印精度;平面加定位销式最为通用,通过在切割面上设计圆柱形定位孔,确保上下两部分在组装时不会发生相对位移。对于50厘米的摆件,建议在关键受力部位采用榫卯或阶梯结构,而在非视觉中心区域使用平面加定位销,以平衡美观与实用性。
软件操作层面,Blender、Meshmixer以及TinkerCAD等工具均提供了模型分割功能。在操作过程中,需特别注意切割面的法线方向与模型表面的平滑度。如果切割面过于粗糙,后续打磨工作量将大幅增加。因此,在分割前应对模型进行网格优化,确保切割线沿着模型的几何特征线或对称轴进行。此外,预留0.2至0.5毫米的公差间隙至关重要,这能补偿打印过程中的热胀冷缩误差,确保部件能够顺利组装而不产生过大的应力变形。
打印参数优化与材料选择策略
针对50厘米高度的多层组装模型,材料的选择直接影响成品的耐久性与外观质感。PLA(聚乳酸)因其低翘曲率和易打印特性,成为桌面摆件的首选材料,但其耐热性较差,长期暴露在阳光下或高温环境中易变形。若摆件需放置于窗台或暖气附近,建议选用PETG或ABS材料。PETG兼具PLA的易用性与ABS的强度,且耐候性更佳;ABS则需配合封闭加热腔体使用,以防开裂。对于追求极致细节的用户,树脂光固化打印(SLA/DLP)能提供更高的表面光滑度,但50厘米的树脂打印件往往需要昂贵的工业级设备,且后处理过程涉及化学清洗,操作门槛较高。
打印参数的调整需根据拆分后的单个部件尺寸进行微调。对于较小的分段部件,可适当提高打印速度以缩短周期,但需确保层高不低于0.2毫米,以保证层间结合力。填充率方面,内部结构件可采用10%-15%的网格填充以节省材料并减轻重量,而外部可见部分则建议使用20%-30%的同心圆或蜂窝填充,以增强整体刚性。此外,打印第一层的高度与速度需特别关注,确保模型牢固粘附在打印平台上,避免在长达数小时甚至数十小时的打印过程中发生移位或脱落。
后处理与组装的精细化操作
打印完成后的后处理是决定成品质感的关键环节。去除支撑结构时,需使用斜口钳或专用剪钳,沿支撑与模型连接处小心剪断,避免拉扯导致模型表面破损。对于PLA材料,可使用异丙醇或专用除胶剂擦拭表面,去除油脂与指纹。若切割面存在微小毛刺,建议使用细砂纸(400目至800目)进行湿磨,直至表面光滑平整。在组装前,应对所有部件进行干试组装,检查公差是否合适,必要时对定位孔进行轻微扩孔或对榫头进行微量打磨,以确保配合紧密。
胶水选择与固化工艺同样重要。对于PLA与PLA的连接,氰基丙烯酸酯(快干胶)或环氧树脂是常用选择。快干胶渗透性强,适合小面积固定,但挥发气体可能腐蚀模型表面,需在通风处操作;环氧树脂固化时间较长,但填充性好,适合填补缝隙并提供高强度粘合。在涂抹胶水时,建议使用针管或细刷精准控制用量,避免溢胶影响外观。组装后,可使用夹具或橡皮筋固定部件,保持压力直至胶水完全固化。对于大型摆件,建议分阶段固化,先固定主要结构,再处理细节部位,以确保整体对齐精度。